logo
سعر جيد  متصل

تفاصيل المنتجات

Created with Pixso. الصفحة الرئيسية Created with Pixso. المنتجات Created with Pixso.
سمت فوهة
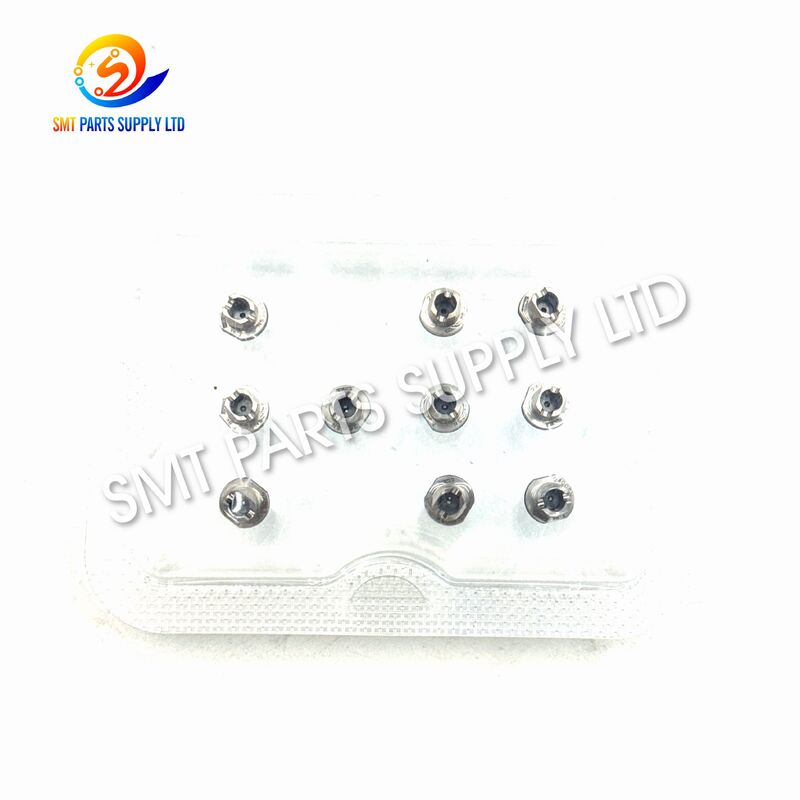
Created with Pixso. باناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486AB

باناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486AB

الاسم التجاري: Panasonic
رقم النموذج: N610119486AB
معلومات تفصيلية
مكان المنشأ:
الصين واليابان
مرجع العلامة التجارية:
باناسونيك
اسم المنتج:
فوهة وضع SMT من السيراميك
نموذج المنتج:
240CSN
رقم الجزء الأساسي:
N610119486AB
مرجع ذو صلة:
N610040853AC، يخضع لتأكيد التكوين
فئة المنتج:
فوهة آلة SMT
نوع الفوهة:
فوهة لاقط فراغ
مواد طرف:
سيراميك
قطر الطرف الخارجي:
Ø2.4 ملم
فتح الفراغ الداخلي:
Ø1.8 ملم
أمثلة على المكونات النموذجية:
3216 آر / سي، 4532 آر / سي، تان-X
سلسلة الآلات المتوافقة:
سم، DT، وNPM
مرجع الآلة النموذجي:
CM402، CM602، تكوينات NPM وDT مختارة
إبراز:

فوهة SMT بطرف سيراميك

,

فوهة SMT سيراميك بقطر خارجي 2.4 مم

,

CM DT NPM الموافقة على فوهة التقاط الفراغ

وصف المنتج

باناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486AB

باناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486ABباناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486ABباناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486AB

تم تصميم فوهة SMT الخزفية 240CSN من باناسونيك، والتي تم تحديدها برقم الجزء N610119486AB، لالتقاط الفراغ، والنقل، والمحاذاة، ووضع المكونات المتوافقة المثبتة على السطح. يتم استخدامه بشكل شائع مع تكوينات مختارة لآلات الالتقاط والوضع CM وDT وNPM المجهزة برأس فوهة مناسب.

تتميز الفوهة بطرف التقاط من السيراميك بقطر خارجي اسمي يبلغ 2.4 ملم وفتحة فراغية يبلغ قطرها 1.8 ملم. يوفر هذا الهيكل منطقة اتصال مناسبة لمكونات الرقائق متوسطة الحجم المحددة، بما في ذلك حزم المقاومات أو المكثفات النموذجية 3216 و4532 ومكونات التنتالوم المتوافقة.

تم تصميم فوهة 240CSN لاستبدال الإنتاج، والصيانة الوقائية، وتجديد الخطوط، ومخزون قطع الغيار، وهي تساعد الشركات المصنعة في الحفاظ على أداء التقاط ثابت وتقليل الانقطاعات الناجمة عن الفوهات البالية، أو المسدودة، أو المتشققة، أو المحددة بشكل غير صحيح.

يجب دائمًا تأكيد التوافق النهائي وفقًا لطراز الماكينة، ونوع رأس الموضع، ورقم الفوهة الموجود، وأبعاد المكونات، وشكل السطح العلوي، ومعلمات الإنتاج.


تعريف المنتج

غرض معلومات المنتج
مرجع العلامة التجارية للمنتج باناسونيك
نموذج المنتج 240CSN
رقم الجزء الأساسي N610119486AB
فئة المنتج SMT اختيار ومكان فوهة
نوع النصيحة نصيحة لاقط فراغ السيراميك
القطر الخارجي الاسمي Ø2.4 ملم
فتح الفراغ الاسمي Ø1.8 ملم
أمثلة على المكونات النموذجية 3216 آر/سي، 4532 آر/سي، تان-X
عائلات الآلات المتوافقة تكوينات CM وDT وNPM المحددة
الوظيفة الرئيسية التقاط المكونات ووضعها
موقف التثبيت محطة فوهة رأس التنسيب المتوافقة
طلب تصنيع الالكترونيات SMT
الغرض من العرض الاستبدال والصيانة ومخزون قطع الغيار

فوائد المنتج الرئيسية

فائدة قيمة الإنتاج
نصيحة لاقط السيراميك يوفر سطح اتصال صلب ومستقر لدورات التنسيب المتكررة
قطر الطرف المحدد يدعم الاتصال المستمر مع أسطح المكونات المتوافقة
فتح فراغ يمكن التحكم فيه يساعد على الحفاظ على شفط ثابت أثناء الالتقاط والحركة
مسح تعريف النموذج يبسط إدارة الطلب والتخزين والصيانة
هيكل قابل للاستبدال يسمح باستبدال الفوهة دون تغيير الرأس بالكامل
مرجع واسع للآلة ينطبق على تكوينات رأس CM وDT وNPM المحددة
دعم الصيانة يساعد على استعادة استقرار الالتقاط بعد تآكل الفوهة أو تلوثها
تغليف الصادرات مناسبة لتوزيع قطع الغيار الدولية

السبب: مشاكل SMT الشائعة المتعلقة بحالة الفوهة

تعد فوهة الالتقاط والمكان مكونًا صغيرًا، ولكنها تؤثر بشكل مباشر على موثوقية الالتقاط واستقرار المكونات والتعرف على الرؤية ودقة الموضع واستمرارية الإنتاج.

عندما تصبح الفوهة متآكلة أو مسدودة أو تالفة أو غير مناسبة للمكون، فقد تنتج الآلة أخطاء متكررة حتى عندما تعمل الأنظمة الأخرى بشكل صحيح.

1. سطح الالتقاط البالي

يمكن أن يؤدي الاتصال المستمر بالمكونات إلى تغيير شكل طرف الفوهة تدريجيًا. قد يؤدي التآكل إلى تقليل سطح الختم المتوفر ويتسبب في التقاط فراغ غير مستقر.

تشمل النتائج النموذجية ما يلي:

  • زيادة فشل التقاط المكونات.
  • المكونات تتحرك بعد الالتقاط.
  • دوران المكون أثناء حركة الرأس.
  • مواقف التنسيب غير النظامية.
  • تكرار إعادة المحاولة أعلى.
  • انخفاض كفاءة الإنتاج.

2. ممر الفراغ المحظور

يمكن أن يدخل الغبار والبقايا اللاصقة ومعجون اللحام وحطام التغليف وجزيئات المكونات الصغيرة إلى قناة التفريغ الداخلية.

قد تستمر الفوهة المسدودة جزئيًا في التقاط بعض المكونات، لكن قوة الشفط قد تصبح غير متناسقة. وهذا يجعل من الصعب تحديد الخطأ أثناء الإنتاج.

3. طرف السيراميك المتصدع

توفر الأطراف الخزفية ثباتًا ممتازًا للأبعاد ولكن يمكن أن تتضرر بسبب التأثير أو التعامل غير الصحيح أو اصطدام الماكينة أو قوة التثبيت المفرطة.

حتى الكراك الصغير يمكن أن يؤثر على:

  • ختم فراغ.
  • رصيد الاتصال.
  • محاذاة المكونات.
  • تكرار الالتقاط.
  • متانة نصيحة.
  • التعرف على الآلة.

4. حجم الفوهة غير صحيح

قد لا توفر الفوهة الصغيرة جدًا مساحة اتصال كافية أو قوة تثبيت للفراغ.

يمكن للفوهة الكبيرة جدًا أن تتصل بـ:

  • محطات المكونات.
  • هياكل الحزمة المرفوعة.
  • المكونات القريبة.
  • جيوب الشريط.
  • أسطح المغذية.
  • المناطق البصرية الحساسة.

يجب أن يأخذ اختيار الفوهة الصحيح بعين الاعتبار أكثر من طول المكون وعرضه.

5. وضعية الالتقاط غير صحيحة

قد يظل أداء الفوهة المناسبة ضعيفًا عندما لا يكون موضع الالتقاط المبرمج متمركزًا على سطح مكون ثابت.

قد يؤدي الالتقاط خارج المركز إلى:

  • إمالة المكون.
  • الدوران أثناء الحركة.
  • أخطاء تصحيح الرؤية.
  • إزاحة الموضع.
  • قطرات المكون.
  • تلف الحزمة.

6. إعدادات فراغ غير مناسبة

قد يؤدي الفراغ غير الكافي إلى سقوط المكونات أثناء الحركة.

قد يؤدي الفراغ المفرط إلى إبطاء تحرير المكونات أو زيادة خطر انتقاء أجزاء رفيعة متعددة من عبوات غير مناسبة.

7. ارتفاع الموضع غير صحيح

إذا كان ارتفاع الالتقاط منخفضًا جدًا، فقد تضغط الفوهة بشكل مفرط على المكون أو جيب وحدة التغذية.

إذا كان ارتفاع الالتقاط مرتفعًا جدًا، فقد لا تقوم الفوهة بإنشاء ختم كامل مع سطح المكون.

8. سوء حالة وحدة التغذية

مشاكل الالتقاط لا تنتج دائمًا عن الفوهة. يمكن أن تؤدي وحدة التغذية البالية، أو وضع الشريط غير الصحيح، أو جيب المكونات غير المستقر، أو مشكلة شريط الغلاف إلى ظهور أعراض مشابهة.

ولذلك يجب فحص الفوهة ووحدة التغذية ونظام التفريغ ومعايرة الرأس وإعدادات الرؤية والبرنامج معًا.


أعراض الإنتاج الشائعة والأسباب المحتملة

أعراض الإنتاج السبب المحتمل المتعلق بالفوهة
خطأ متكرر في الالتقاط انسداد فتحة الفراغ أو سطح الالتقاط البالي
يسقط المكون أثناء الحركة عدم كفاية الختم أو حجم الفوهة غير صحيح
يدور المكون بعد الالتقاط التقاط خارج المركز أو اتصال غير متساو بالفوهة
فشل التعرف على الرؤية موضع المكون غير المستقر أو الفوهة المتسخة
إزاحة الموضع تآكل الفوهة، أو نفادها، أو معايرة غير صحيحة
تلف سطح المكون ضغط الالتقاط المفرط أو حجم الطرف غير المناسب
دورة الإنتاج بطيئة تصحيح الالتقاط المتكرر أو إعادة محاولة التعرف
إطلاق غير منتظم قناة ملوثة أو توقيت فراغ غير مناسب
إنذار فوهة الآلة التثبيت غير الصحيح أو مشكلة التعرف على الفوهة
عمر خدمة قصير للفوهة الاصطدام أو سوء التعامل أو الصيانة غير الصحيحة

الحل: استخدم فوهة 240CSN الصحيحة

يمكن أن يساعد تركيب فوهة 240CSN الصحيحة في استعادة واجهة الالتقاط المقصودة بين رأس الموضع والمكونات المتوافقة.

يوفر الطرف الخزفي سطح اتصال يمكن التحكم فيه، بينما تسمح فتحة التفريغ بقطر 1.8 مم بالضغط السلبي لتثبيت المكون أثناء النقل.

عند اختيارها وتركيبها بشكل صحيح، يمكن أن تساعد الفوهة في تحسين:

استقرار الالتقاط

يعمل سطح الالتقاط المناسب على إنشاء اتصال أكثر اتساقًا بين الفوهة والمكون.

عقد المكونات

يساعد تدفق الفراغ المستقر على إبقاء المكون متصلاً بشكل آمن أثناء التسارع والدوران وفحص الرؤية والحركة نحو PCB.

تكرار الموضع

يساعد موضع الالتقاط المتسق وتوجيه المكونات الماكينة على تطبيق تصحيحات دقيقة للموضع.

استمرارية الإنتاج

يمكن أن يؤدي استبدال الفوهة البالية أو المتشققة إلى تقليل إنذارات الالتقاط المتكررة والتدخل اليدوي وتوقف الإنتاج.

كفاءة الصيانة

يعمل طراز 240CSN المحدد بوضوح ورقم الجزء N610119486AB على تبسيط عملية الشراء وإدارة قطع الغيار.

حماية المكونات

يمكن أن يؤدي حجم الفوهة الصحيح إلى تقليل الاتصال غير الضروري مع أطراف المكونات أو هياكل العبوة الحساسة.


التحسينات التشغيلية المتوقعة

منطقة التحسين النتيجة المحتملة
استقرار الفراغ الاحتفاظ بالمكونات أكثر اتساقًا
معدل نجاح الالتقاط عدد أقل من محاولات الالتقاط الفاشلة
موقف المكون انخفاض الحركة أو الدوران
التعرف على الرؤية عرض أكثر استقرارًا للمكونات
دقة التنسيب تكرار أفضل في الإحداثيات المبرمجة
توفر الآلة عدد أقل من الانقطاعات المتعلقة بالفوهة
وقت الصيانة استبدال أسرع واستكشاف الأخطاء وإصلاحها
مراقبة المخزون أسهل نموذج وإدارة رقم الجزء

تعتمد النتيجة النهائية على عملية الإنتاج الكاملة. لا يمكن للفوهة الجديدة أن تصحح بشكل مستقل تلف وحدة التغذية، أو أخطاء معايرة الرأس، أو أخطاء نظام التفريغ، أو البرمجة غير الصحيحة، أو تعبئة المكونات غير المناسبة.


تحديد

مواصفة تفاصيل
اسم المنتج فوهة وضع SMT من السيراميك 240CSN
رقم الموديل 240CSN
رقم الجزء الأساسي N610119486AB
نوع المنتج فوهة لاقط فراغ
مادة النصيحة سيراميك
القطر الخارجي الاسمي Ø2.4 ملم
الافتتاح الداخلي الاسمي Ø1.8 ملم
مبدأ الالتقاط فراغ الضغط السلبي
أمثلة على المكونات النموذجية 3216 آر/سي، 4532 آر/سي، تان-X
مرجع الجهاز المتوافق أنظمة CM وDT وNPM مختارة
نماذج الآلات النموذجية CM402، CM602، آلات NPM وDT مختارة
توافق الرأس قم بالتأكيد وفقًا لتكوين الرأس المثبت
الغرض الرئيسي انتقاء وعقد ونقل ووضع مكونات SMD
طريقة التثبيت محطة تركيب فوهة الرأس
بيئة التشغيل خط إنتاج SMT
خيارات الحالة تأكيد وفقا للاقتباس
تقتيش المظهر والطرف وممر الفراغ والنموذج والكمية
التعبئة والتغليف التعبئة والتغليف الواقية الفردية
وحدة الطلب قطعة
متطلبات مخصصة متاح وفقا للعينة أو المواصفات المؤكدة

شرح رمز الفوهة

يساعد تعيين النموذج المشترين على فهم التكوين الأساسي للفوهة.

عنصر الكود المعنى العام
240 حجم الفوهة ومرجع الهيكل
ج تعيين طرف السيراميك
س تكوين هيكلي محدد للفوهة
ن تكوين علامات التعرف لتطبيقات NPM المتوافقة
N610119486AB رقم جزء المنتج الأساسي

لا ينبغي استخدام رمز الفوهة كمعيار التوافق الوحيد. يجب على العملاء أيضًا التحقق من الفوهة الموجودة وطراز الماكينة ونوع الرأس وحزمة المكونات والأبعاد المادية.


مقارنة فوهة السلسلة نفسها

نموذج الفوهة رقم الجزء المشترك مادة النصيحة موقف الاختيار النموذجي
225CSN N610119479AB سيراميك تطبيقات التقاط المكونات الصغيرة
226CSN N610119480AB سيراميك مكونات شريحة مستطيلة صغيرة
230CSN N610119484AB سيراميك حزم المكونات الصغيرة والمتوسطة
235CSN N610119485AB سيراميك تطبيقات مكونات الرقاقة المتوسطة
240CSN N610119486AB سيراميك تتطلب المكونات المتوسطة منطقة اتصال دائرية أوسع
256CSN N610148260AA سيراميك تطبيقات المكونات الأكبر أو المتخصصة

هذه المقارنة مخصصة كمرجع أولي. يعتمد النموذج الصحيح على السطح العلوي للمكونات، والوزن، والارتفاع، وهندسة العبوة، ومركز الالتقاط، وبرنامج الماكينة، وتكوين الرأس.


240CSN ونماذج سلسلة 240 المماثلة

نموذج الفرق الأساسي تذكير بالاختيار
240 درجة مئوية نسخة ذات طرف سيراميكي لتكوين رأس محدد تأكد من نوع الرأس وواجهة الفوهة
240CN نموذج ذو طرف سيراميكي مع تكوين علامات التعرف تأكيد الباركود أو متطلبات التعرف
240 سي إس هيكل ذو طرف سيراميكي لرؤوس الماكينة المتوافقة تحقق من نموذج الفوهة الموجود بعناية
240CSN هيكل ذو طرف سيراميكي مع تكوين التعرف على NPM قم بتأكيد N610119486AB والرأس المثبت

قد تبدو هذه النماذج متشابهة ولكن لا ينبغي افتراض أنها قابلة للتبديل.

تحقق دائمًا:

  • وضع علامات كاملة على الفوهة.
  • رقم الجزء الأصلي.
  • الطول الكلي للفوهة.
  • هيكل التركيب.
  • تصميم شفة.
  • علامة الاعتراف.
  • هندسة النصيحة.
  • مواصفات رأس الآلة.

طلب

تُستخدم فوهة Panasonic 240CSN في عمليات التجميع التلقائية SMT التي تتطلب التقاطًا ثابتًا للفراغ ووضعًا دقيقًا للمكونات الإلكترونية المتوافقة.

الالكترونيات الاستهلاكية

قد تشمل بيئات الإنتاج المناسبة ما يلي:

  • لوحات التحكم بالمنزل الذكي.
  • منتجات الصوت والفيديو.
  • وحدات تحكم الأجهزة المنزلية.
  • وحدات العرض.
  • الأجهزة الإلكترونية المحمولة.
  • محولات الطاقة وأجهزة الشحن.

إلكترونيات السيارات

تشمل التطبيقات المحتملة ما يلي:

  • وحدات التحكم في المركبات.
  • لوحات التحكم بالإضاءة.
  • جمعيات الاستشعار.
  • وحدات إدارة الطاقة.
  • وحدات الاتصالات.
  • إلكترونيات لوحة القيادة.

الالكترونيات الصناعية

يمكن تطبيق الفوهة في الإنتاج الذي يتضمن:

  • وحدات تحكم قابلة للبرمجة.
  • إمدادات الطاقة الصناعية.
  • لوحات التحكم بالمحركات.
  • معدات الأتمتة.
  • أنظمة المراقبة.
  • واجهات الاتصالات.

منتجات الاتصالات

قد يكون وضع المكونات المتوافقة مطلوبًا من أجل:

  • معدات الشبكة.
  • وحدات لاسلكية.
  • لوحات معالجة الإشارات.
  • محطات الاتصالات.
  • معدات نقل البيانات.
  • أنظمة التحكم بالهوائيات.

إلكترونيات الإضاءة

يمكن للفوهة أن تدعم وضع المكونات المتوافقة من أجل:

  • لوحات القيادة LED.
  • وحدات تحكم الإضاءة.
  • دوائر تحويل الطاقة.
  • وحدات الإضاءة الذكية.
  • جمعيات الإضاءة الصناعية.

الالكترونيات الطبية والمخبرية

عندما تكون متطلبات المكونات والعمليات مناسبة، قد تشمل التطبيقات ما يلي:

  • معدات المراقبة.
  • أدوات المختبر.
  • الالكترونيات التشخيصية.
  • وحدات التحكم.
  • الأجهزة الإلكترونية المحمولة.

سيناريوهات الاستخدام النموذجية

سيناريو الاستخدام غاية
الصيانة المجدولة استبدل الفوهات قبل أن يصبح الأداء غير مستقر
إصلاح الطوارئ استعادة الإنتاج بعد تلف الأطراف أو انسدادها
مقدمة منتج جديد اختبار ملاءمة الفوهة لحزمة المكونات الجديدة
تحول الإنتاج قم بإعداد مجموعات الفوهات لبرامج ثنائي الفينيل متعدد الكلور المختلفة
تجديد الآلة استبدل الأجزاء المستهلكة لرأس الموضع
تخزين قطع الغيار احتفظ بمخزون الطوارئ بالقرب من خط الإنتاج
تصنيع العقود دعم العديد من منتجات العملاء وأنواع المكونات
خدمة في الخارج توريد قطع الصيانة للمصانع العالمية

باناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486ABباناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486ABباناسونيك 240CSN السيراميك SMT فوهة CM DT NPM N610119486AB

كيف يعمل

الخطوة 1: تركيب الفوهة

يتم تثبيت فوهة 240CSN في محطة فوهة متوافقة أو واجهة وضع الرأس.

يجب أن تكون منطقة التركيب نظيفة وغير تالفة وخالية من الجزيئات السائبة.

الخطوة 2: التعرف على الآلة

تؤكد الآلة نوع الفوهة من خلال طريقة التعرف المطبقة وبرنامج الإنتاج.

قد يؤدي تحديد الفوهة بشكل غير صحيح إلى إصدار إنذار أو التعامل بشكل غير مناسب مع المكونات.

الخطوة 3: تحديد المواقع بيك اب

يتحرك رأس الوضع فوق جيب التغذية الذي يحتوي على المكون المبرمج.

تقوم الآلة بمحاذاة الفوهة مع إحداثيات الالتقاط المحددة.

الخطوة 4: الاتصال بالفوهة

يقترب الطرف الخزفي من سطح المكون.

يسمح ارتفاع الالتقاط الصحيح للفوهة بإنشاء اتصال مناسب دون ممارسة ضغط زائد.

الخطوة 5: تفعيل الفراغ

يتم تطبيق الضغط السلبي من خلال فتحة التفريغ بقطر 1.8 مم.

يتم تثبيت المكون على طرف الفوهة.

الخطوة 6: رفع المكونات

يقوم رأس الوضع برفع المكون من جيب الشريط أو الدرج أو وحدة التغذية اللاصقة أو أي نظام تغذية آخر.

الخطوة 7: فحص الرؤية

يقوم نظام رؤية الماكينة بالتحقق من موضع المكون ودورانه واتجاهه.

يقوم برنامج التنسيب بحساب التصحيح المطلوب.

الخطوة 8: نقل المكونات

يقوم الرأس بنقل المكون نحو موقع ثنائي الفينيل متعدد الكلور المبرمج.

يجب أن تحافظ الفوهة على شفط ثابت أثناء الحركة والدوران.

الخطوة 9: وضع ثنائي الفينيل متعدد الكلور

يقوم رأس الوضع بخفض المكون على معجون اللحام أو موضع اللوحة المحدد.

تساعد قوة الوضع التي يتم التحكم فيها على منع تلف المكونات أو ثنائي الفينيل متعدد الكلور.

الخطوة 10: إطلاق الفراغ

تقوم الآلة بإيقاف الفراغ وتحرير المكون.

ثم تعود الفوهة لدورة التنسيب التالية.


جدول عملية العمل

مرحلة العملية متطلبات الفوهة
التعرف على الآلة النموذج الصحيح وتحديد الهوية
نهج الالتقاط الموضع الدقيق والارتفاع الصحيح
الاتصال السطحي اتصال مستقر دون الضغط الزائد
تفعيل الفراغ مسح القناة الداخلية
رفع المكونات قوة قابضة كافية
حركة الرأس اتجاه مكون مستقر
فحص الرؤية العرض المتسق للمكونات
التنسيب موقف الافراج دقيقة
الافراج عن فراغ فصل المكونات على نحو سلس
عملية متكررة أداء مستقر عبر الدورات المستمرة

كيفية اختيار الفوهة الصحيحة

1. قم بتأكيد طراز الجهاز

توفير التعيين الكامل للآلة.

قد تشمل الأمثلة ما يلي:

  • سم402.
  • CM602.
  • سلسلة NPM
  • سلسلة دي تي.
  • تكوينات أخرى متوافقة.

قد لا تكون عائلة الماكينة وحدها كافية لأنه يمكن تركيب رؤوس مختلفة على نفس النظام الأساسي.

2. قم بتأكيد نوع رأس الموضع

يحدد رأس الموضع:

  • واجهة تركيب الفوهة.
  • طول الفوهة.
  • طريقة التعرف.
  • حجم المكون المدعوم
  • الحد الأقصى لوزن المكون.
  • سعة الفراغ.
  • سرعة التنسيب.

يجب طلب فوهة 240CSN فقط بعد التأكد من توافق الرأس.

3. تحقق من علامات الفوهة الموجودة

تقديم صور واضحة تظهر:

  • جسم فوهة كامل.
  • طرف لاقط السيراميك.
  • شفة.
  • علامة الاعتراف.
  • نموذج مطبوع.
  • ملصق رقم الجزء.
  • واجهة التثبيت.

4. توفير أبعاد المكونات

وينبغي تضمين البيانات التالية:

تفاصيل المكون المعلومات المطلوبة
طول ملليمتر
عرض ملليمتر
ارتفاع ملليمتر
وزن القيمة التقريبية
نوع الحزمة المقاوم أو المكثف أو التنتالوم أو غيرها
السطح العلوي مسطحة أو منحنية أو غائرة أو مرتفعة أو غير منتظمة
مركز الاستلام منطقة الاتصال المتاحة
التعبئة والتغليف الشريط، صينية، أنبوب، أو السائبة

5. افحص سطح المكون

يجب أن يتصل طرف الفوهة بمنطقة مستقرة.

تجنب اختيار فوهة تلامس:

  • المحطات المكشوفة.
  • التسميات المرفوعة.
  • العدسات البصرية.
  • فتحات مفتوحة.
  • أغطية هشة.
  • الأسطح المصبوبة غير المستوية.
  • الهياكل الكهربائية الحساسة.

6. قم بتأكيد منطقة الالتقاط المطلوبة

يجب أن يتناسب ملف تعريف الاتصال الذي يبلغ قطره 2.4 مم مع السطح العلوي الثابت للمكون.

يجب ألا تتجاوز الفوهة جسم المكون أو تلامس هياكل التغليف المجاورة.

7. تقييم وزن المكون

تتطلب المكونات الأثقل قوة إمساك فراغ كافية ومنطقة اتصال مستقرة.

ينبغي أيضًا مراعاة تسريع المكونات وسرعة الماكينة.

8. مراجعة سرعة الإنتاج

يؤدي الوضع عالي السرعة إلى إنشاء قوى تسارع أكبر.

قد تظل الفوهة التي تعمل أثناء الاختبار اليدوي غير مستقرة عند سرعة الإنتاج الكاملة.

9. تأكيد متطلبات الاعتراف

يرتبط التعيين "N" بتكوين التعرف الذي تستخدمه أنظمة NPM المتوافقة.

تحقق مما إذا كان الجهاز يتطلب ميزة التعرف على الفوهة المقابلة.

10. إجراء اختبار تجريبي

للحصول على تطبيق جديد، ابدأ بما يلي:

  • التقاط منخفض السرعة.
  • فحص المكونات يدويا.
  • تأكيد التعرف على الرؤية.
  • فحص الموضع.
  • مراقبة استقرار الفراغ.
  • زيادة السرعة تدريجيا.

المعلومات المطلوبة قبل الاقتباس

المعلومات المطلوبة سبب
نموذج المنتج يؤكد متطلبات 240CSN
رقم الجزء يؤكد N610119486AB
نموذج الآلة يحدد توافق النظام الأساسي
نوع الرأس يؤكد واجهة تركيب الفوهة
صورة الفوهة الموجودة يسمح بالمقارنة البصرية
حزمة المكونات يدعم الاختيار الأولي
أبعاد المكونات يؤكد ملاءمة منطقة الاتصال
الكمية المطلوبة يحدد الاقتباس والتعبئة والتغليف
وجهة التسليم يدعم حساب الشحن
الشرط المطلوب يؤكد درجة العرض المطلوبة
متطلبات التفتيش يحدد توقعات مراقبة الجودة
تاريخ التسليم المطلوب يدعم تخطيط التوفر

تسمح المعلومات الكاملة بمراجعة التوافق بشكل أسرع وتقلل من خطر تلقي فوهة غير مناسبة.


ضبط الجودة

التحقق من النموذج

يجب التحقق من طراز الفوهة ورقم الجزء مقابل أمر الشراء.

فحص المظهر

يجب فحص الفوهة بحثًا عن:

  • الشقوق.
  • التشوه.
  • تلوث.
  • خدوش ثقيلة.
  • ضرر التأثير.
  • تحديد الهوية مفقود.
  • تآكل غير طبيعي.

فحص طرف السيراميك

يجب أن يحتوي طرف الالتقاط الخزفي على:

  • سطح اتصال كامل.
  • لا توجد رقائق مرئية.
  • لا يوجد ضرر كبير على الحافة.
  • لا يوجد تلوث لاصق.
  • لا يوجد فتح مسدود.

فحص مرور الفراغ

يجب أن تسمح القناة الداخلية بتدفق الهواء النظيف.

يمكن أن يؤدي الممر المسدود إلى تقليل أداء الالتقاط بشكل كبير.

فحص هيكل التركيب

يجب أن تتطابق منطقة التثبيت مع تكوين الرأس المؤكد.

فحص الكمية

يجب أن تتطابق الكمية المعبأة مع أمر الشراء وقائمة التعبئة.

فحص التغليف

يجب حماية كل فوهة من:

  • تأثير.
  • تراب.
  • رُطُوبَة.
  • الاتصال من طرف إلى طرف.
  • اهتزاز النقل

جدول فحص ما قبل الشحن

البند التفتيش التركيز على التفتيش
نموذج المنتج 240CSN
رقم الجزء الأساسي N610119486AB
مادة النصيحة سيراميك
حالة النصيحة لا يوجد صدع أو رقاقة مرئية
فتح فراغ نظيفة ودون عائق
واجهة التركيب البنية المؤكدة الصحيحة
منطقة الاعتراف واضحة وغير التالفة
المظهر العام نظيفة وخالية من التشوه
كمية ترتيب التطابقات
التعبئة والتغليف محمية بشكل فردي

توصيات التثبيت

  1. قم بإيقاف تشغيل الماكينة وفقًا لإجراءات الصيانة المعتمدة.
  2. حرك رأس الوضع إلى موضع صيانة آمن.
  3. قم بإزالة الفوهة الموجودة باستخدام طريقة المعالجة الصحيحة.
  4. افحص محطة الفوهة بحثًا عن الغبار أو المواد المكسورة.
  5. قم بتنظيف منطقة التثبيت باستخدام أداة صيانة معتمدة.
  6. تجنب لمس الطرف الخزفي بأصابعك العارية.
  7. قم بتركيب فوهة 240CSN دون استخدام القوة المفرطة.
  8. تأكد من تثبيت الفوهة بشكل صحيح.
  9. التحقق من التعرف على الآلة.
  10. قم بإجراء اختبار التقاط منخفض السرعة.
  11. التحقق من محاذاة الرؤية وإطلاق المكون.
  12. لا يمكن استئناف الإنتاج بالسرعة الكاملة إلا بعد إجراء اختبار مستقر.

توصيات الصيانة

التفتيش البصري اليومي

تحقق من طرف الفوهة بحثًا عن التلوث المرئي والشقوق والتآكل غير الطبيعي.

التنظيف المنتظم

استخدم طريقة تنظيف الفوهة SMT المعتمدة.

لا تقم بإدخال أجسام معدنية صلبة في الفتحة الخزفية.

فحص أداء الفراغ

مراقبة اتجاهات خطأ الالتقاط وأداء الفراغ.

قد تشير الزيادة التدريجية في الأخطاء إلى وجود فوهة مسدودة جزئيًا.

فحص الاصطدام

قم بإزالة الفوهة وفحصها فورًا بعد اصطدام الرأس أو توقف الماكينة بشكل غير طبيعي.

التخزين السليم

ضع الفوهات في حجرات فردية.

تجنب السماح لأطراف السيراميك بالاتصال ببعضها البعض.

سجلات الصيانة

سِجِلّ:

  • نموذج فوهة.
  • رقم الجزء.
  • تاريخ التثبيت.
  • خط الآلة.
  • وضعية الرأس.
  • تاريخ التنظيف.
  • تاريخ الخطأ.
  • سبب الاستبدال.

جدول الصيانة الموصى به

تكرار الإجراء الموصى به
كل التحول التفتيش البصري
يوميًا تنظيف السطح ومراجعة خطأ الالتقاط
أسبوعي فحص قناة الفراغ
أثناء التحول تأكد من تطابق طراز الفوهة والمكونات
بعد الاصطدام إزالة فورية والتفتيش
بعد تكرار أخطاء الالتقاط تنظيف أو اختبار أو استبدال
أثناء الصيانة الوقائية قارن جميع مواضع الفوهة
قبل التخزين نظيفة وجافة، والتسمية، والحماية

تعتمد فترات الصيانة الفعلية على حجم الإنتاج، ونظافة ورشة العمل، والمواد المكونة، وحالة وحدة التغذية، وسرعة الماكينة.


التعبئة والتغليف

مرحلة التغليف وصف
تحضير السطح تم فحص المنتج وتنظيفه
حماية نصيحة طرف من السيراميك محمي من الصدمات
التعبئة الفردية كل فوهة معبأة بشكل منفصل
تعريف تم وضع علامة واضحة على النموذج والكمية
التغليف الداخلي صندوق أو صينية واقية
التغليف الخارجي كرتونة التصدير
فحص الكمية تم التحقق منها قبل الختم
علامة الشحن تمت إضافتها وفقًا لمتطلبات الطلب

يمكن مناقشة الملصقات الخاصة أو سجلات الفحص أو التعبئة المخصصة قبل تأكيد الطلب.


مزايا الشراء

مسح بيانات المنتج

تم ذكر طراز 240CSN ورقم الجزء N610119486AB بوضوح لتسهيل تحديد المصادر.

مساعدة التوافق

يمكن مراجعة معلومات الماكينة والرأس والمكونات والفوهة الموجودة قبل تأكيد الطلب.

كمية مرنة

ويمكن مناقشة أوامر المحاكمة وكميات الصيانة ومشتريات حجم الإنتاج.

تغليف الصادرات الواقية

تساعد الحماية الفردية على تقليل تلف الأطراف الخزفية أثناء النقل الدولي.

فحص ما قبل الشحن

يمكن التحقق من طراز المنتج، والمظهر، وحالة الطرف، وممر الفراغ، والكمية قبل الإرسال.

مناسبة لأنواع المشترين المتعددة

هذا المنتج مناسب لـ:

  • مصانع SMT.
  • مصنعي الالكترونيات.
  • شركات إي إم إس.
  • فرق صيانة الماكينات.
  • تجديد المعدات.
  • موزعين قطع غيار.
  • شركات التجارة الخارجية.
  • مقدمو الخدمات التقنية.

التعليمات

Q1: ما هو رقم الجزء الأساسي لفوهة Panasonic 240CSN؟

رقم الجزء الأساسي هو N610119486AB. يجب على المشترين التأكد من علامات الفوهة الحالية وطراز الماكينة ونوع الرأس والهيكل المادي قبل تقديم الطلب لأن نماذج الفوهة المماثلة من سلسلة 240 غير قابلة للتبديل تلقائيًا.

Q2: ما هي الآلات التي يمكنها استخدام فوهة 240CSN؟

ترتبط الفوهة عادةً بتكوينات مختارة لآلات الالتقاط والوضع CM وDT وNPM. يعتمد التوافق على رأس الموضع المثبت وواجهة الفوهة ونظام التعرف وبرنامج الماكينة بدلاً من اسم عائلة الماكينة فقط.

س 3: ما هي المكونات التي يمكن لفوهة 240CSN التقاطها؟

تتضمن مراجع التطبيق النموذجية حزم المقاومات أو المكثفات 3216 و4532 ومكونات التنتالوم المتوافقة. تعتمد الملاءمة الفعلية على أبعاد المكونات، والوزن، والارتفاع، وشكل السطح العلوي، ومركز الالتقاط، وإعدادات التفريغ، وسرعة الإنتاج.

س 4: لماذا لا تزال الفوهة الجديدة تنتج أخطاء في الالتقاط؟

قد تكون المشكلة مرتبطة بموضع وحدة التغذية، أو تعبئة المكونات، أو إمداد التفريغ، أو معايرة الرأس، أو ارتفاع الالتقاط، أو إعدادات الرؤية، أو برمجة الماكينة، أو تحديد الفوهة بشكل غير صحيح. يجب فحص عملية الالتقاط الكاملة قبل استبدال الأجزاء الإضافية.

س 5: ما هي المعلومات المطلوبة لعرض أسعار دقيق؟

يرجى تقديم نموذج الفوهة، ورقم الجزء، ونموذج الماكينة الكامل، ونوع رأس الموضع، وصور الفوهة الموجودة، وأبعاد المكونات، وحزمة المكونات، والكمية المطلوبة، ووجهة التسليم، والحالة المطلوبة، وأي متطلبات خاصة للفحص أو التغليف.


اتصل بنا

اتصل بنا لمعرفة مدى توفر المنتج وعروض الأسعار والمهلة الزمنية ومراجعة التوافق ومتطلبات الفحص وترتيبات التسليم الدولية.

للحصول على عرض أسرع وأكثر دقة، يرجى تضمين ما يلي:

  • نموذج المنتج: 240CSN.
  • رقم القطعة: N610119486AB.
  • نموذج الآلة كاملة.
  • نوع رأس التنسيب.
  • صور الفوهة الموجودة.
  • اسم المكون والحزمة.
  • أبعاد المكونات.
  • الكمية المطلوبة.
  • بلد التسليم.
  • تاريخ التسليم المطلوب.
  • حالة المنتج المطلوبة.
  • متطلبات التغليف أو التفتيش الخاصة.

نحن ندعم الطلبات التجريبية، ومتطلبات الصيانة الدورية، وشراء قطع الغيار لخط الإنتاج، والاستفسارات عن كمية الموزع.

المنتجات ذات الصلة